

|
Alaşım 20'nin kendine kaynaklanması için doğru dolgu maddesi ER320LR (GTAW/GMAW) veya E320LR (SMAW)'dir - standart 320 dolgu maddesinin özel olarak düz E320'nin neden olduğu sıcak çatlamayı durdurmak için geliştirilmiş, amaca yönelik-yapılı, düşük-artık, başlıklı-niyobyum versiyonu.
ERNiCrMo-3 (Inconel 625-tipi dolgu, AWS A5.14) varsayılan Alaşım 20 dolgu değildir - Rolled Alloys'un kendi imalat kılavuzuna göre, özellikle Alaşım 20 ila 316L, 317L veya Alaşım 625 baz metalini birleştirmek için önerilen seçimdir, aynı alaşımlı Alaşım 20 kaynakları için değil.
Geçişler arası sıcaklık, GTAW, GMAW, SMAW ve SAW süreçlerinde 100 derecede (212 derece F) veya altında tutulmalıdır; 150 derecenin (302 derece F) yalnızca gerçekten sınırlandırılmamış eklemler için kabul edilebilir olduğu belgelenmelidir - gayri resmi olarak dolaşan daha gevşek rakamlar, üreticinin-yayınladığı limit değil, uygulayıcı raporlarıdır.
Alaşım 20 tamamen östenitiktir ve sıcak çatlamayı önleyecek ferrit mevcut değildir, bu nedenle ısı girdisi kontrolü, düşük-artık dolgu kimyası ve pasolar arası sıcaklık disiplini birlikte ferritin düşük-nikel paslanmaz kalitelerde yaptığı işi yapar. |
Alaşım 20 (20Cb-3, UNS N08020)Sülfürik asit hizmeti için geliştirildi ve onu bu ortamda mükemmel kılan niyobyum stabilizasyonu ve bakır ilavesi, aynı zamanda sıradan bir ostenitik paslanmaz çeliğe göre kaynak yapılmasını gerçekten daha özel kılıyor. Dolgu metalinin ve pasolar arası sıcaklığın yanlış alınması, bir imalatçının basit bir boru makarasını veya kabı çatlak, reddedilmiş bir kaynağa dönüştürmesinin en yaygın yoludur.
Bu makale, ERNiCrMo-3 dolgu maddesinin gerçekten ait olduğu spesifik farklı metal senaryosu için belgelenmiş bir rafineri vaka çalışmasının yanı sıra, birincil teknik kaynak olarak Rolled Alloys'un 20Cb-3 paslanmaz için kendi üretim bültenini kullanarak her iki kararı da ele almaktadır.
Alloy 20 Neden Basit Bir Kompozisyon Eşleştirmesi Yerine Özel Dolgu Metal Seçimine İhtiyaç Duyar?
Alaşım 20 özel dolgu maddesi seçimine ihtiyaç duyar çünkü tamamen östenitiktir ve katılaşma çatlamasına karşı direnç gösterecek ferrit mevcut değildir ve kendi niyobyum stabilizasyonu - onu hizmet sırasında hassaslaşmaya karşı koruyan aynı özelliktir - onu taşıyan dolgu maddesi sıkı, düşük- artık kimyaya göre rafine edilmezse kaynak havuzunda bir sorumluluk haline gelir. Ya kalan-element kontrolünü ya da niyobyum seviyesini yanlış alın ve kaynak metalinde soğuma sırasında sıcak-çatlaklar oluşur.
Alloy 20'nin sahip olmadığı ferrit kaçış kapağı
Yaklaşık %15 nikelin altındaki yaygın östenitik paslanmaz çeliklerde, kaynak metali bileşimi, katılaşma sırasında küçük, kasıtlı bir miktarda ferrit oluşturmak üzere genellikle biraz daha yüksek krom ve daha düşük nikel - ile ayarlanır -. Manyetik olarak ölçülen ve Ferrit Numarası (FN) olarak bildirilen bu ferrit, aksi takdirde tanecik sınırlarında yoğunlaşacak ve soğudukça kaynağın yırtılmasına neden olacak olan fosfor, kükürt, silikon ve borun ayrılmasını fiziksel olarak bozar. Yaklaşık %20 nikelin üzerinde, Rolled Alloys'un kendi imalat bülteni, ölçülebilir herhangi bir ferrit - oluşturmanın metalurjik olarak mümkün olmadığını ve Alloy 20'nin %32-38 nikel ürettiğini açıkça belirtmektedir. Ferrit seçeneğinin masadan kaldırılmasıyla, sıcak çatlamayı önlemenin tek yolu zararlı elementleri doğrudan kontrol etmektir: dolguda yüksek saflıkta ham maddeler kullanın ve fosfor, kükürt ve silikonu minimumda tutun.
Niyobyum neden kaynakta iki-kenarlı bir eklemedir?
Baz metaldeki niyobyum, kaynak sırasında tanecik sınırlarında krom-karbür çökelmesini önlemek için tercihen karbonla reaksiyona girer - 321 (titanyum-stabilize) ve 347 (niyobyum-stabilize) paslanmazda kullanılan stabilizasyon mekanizmasının aynısı, Alaşım 20'yi hassaslaşmadan ve onu takip eden tanecikler arası korozyondan korur. Ancak niyobyum aynı zamanda tamamen östenitik bir kaynak havuzunda katılaşma çatlamasını destekleyen tam olarak düşük-erime-noktası-oluşan, ayrışmaya- eğilimli bir elementtir. Rolled Alloys'un bülteni zıtlığı doğrudan ortaya koyuyor: Inconel Filler Metal 82'de (AWS ERNiCr-3) kullanılan %2-3 niyobyum bu alaşım sisteminde faydalıdır, ancak sıradan bir 20Cb-3 uyumlu dolgu maddesinde taşınan daha düşük niyobyum seviyesi, kimyanın geri kalanı kontrol edilmediği sürece zararlı olabilir. ER320LR dolgu metalinin çözmek üzere tasarlandığı sorun tam olarak budur.
Alloy 20'yi Kendine Kaynaklamak İçin Hangi Dolgu Metalini Kullanmalısınız?
Aynı-alaşımlı Alaşım 20 kaynakları için, doğru dolgu maddesi GTAW ve GMAW (AWS A5.9, UNS N08022) için ER320LR ve SMAW (AWS A5.4, UNS W88022) için E320LR'dir -, ERNiCrMo-3 değil. Bu "LR" (düşük{-artık) dolgular, Carpenter Technology tarafından özel olarak daha önceki LR E320/ER320 olmayan sarf malzemeleriyle belgelenen sıcak-çatlama sorununu çözmek için geliştirildi ve Alaşım 20 ile Alaşım 20 bağlantı noktaları için eşleşen, kod tarafından tanınan dolgu maddesi olmaya devam ediyor.
Yukarıdaki mekanizmanın tehlikeli olarak tanımladığı unsurları tam olarak sıkılaştırarak yapılan düzeltme: ER320LR, standart E320 kaynak metaline göre daha düşük fosfor, kükürt ve silikona eritilir ve niyobyum içeriği kasıtlı olarak daha düşük bir karbon içeriğine rafine edilerek telafi edilir, çünkü asıl önemli olan stabilizasyon oranıdır (karbona göre niyobyum). Sonuç, Haddelenmiş Alaşımlara göre, daha önce ortak E320 kaynak dolgularıyla - ilişkilendirilen sıcak-çatlama sorunları olmadan Alaşım 20 paslanmazın kaynaklanmasına olanak tanır ve bunun arkasındaki geliştirme çalışması 1978'de kaynak literatüründe yayınlanıp-eşdeğerli olarak gözden geçirilmiştir.
|
Öğe |
Alaşım 20 baz metal (ağırlıkça%) |
ER320LR dolgu teli (ağırlıkça%) |
|
Nikel |
32.0 - 38.0 |
32.0 - 36.0 |
|
Krom |
19.0 - 21.0 |
19.0 - 21.0 |
|
Molibden |
2.0 - 3.0 |
2.0 - 3.0 |
|
Bakır |
3.0 - 4.0 |
3.0 - 4.0 |
|
Niyobyum (Nb/Cb) |
8xC min, %1,00 maks |
8xC min, %0,40 maks (daha düşük kapaklı) |
|
Manganez |
Maksimum %2,00 |
1.5 - 2.0 |
|
Karbon |
Maksimum %0,07 |
Daha sıkı Nb kapağını telafi etmek için daha alçak hale getirildi |
Kaynaklar: Haddelenmiş Alaşımlar Bülteni 205M, Bölüm I (ana metal spesifikasyonu) ve Bölüm I-C-1 (ER320LR/E320LR belirtilen kimya aralıkları); RS Brown ve JB Koch, "Stabilize Edilmiş Tam Östenitik Alaşım için Katılaşmaya Karşı Çatlamaya Dirençli Kaynak Dolgu Metalinin Geliştirilmesi", Welding Journal, Cilt. 57, No. 2, Şubat 1978.
Bunun yerine ERNiCrMo-3 Ne Zaman Kullanılmalıdır?
ERNiCrMo-3, özellikle Alaşım 20'yi Tip 316L veya 317L paslanmaz çeliğe veya Alaşım 625 baz metaline bağlarken Alaşım 20 kaynak prosedürüne aittir -, Alaşım 20'nin kendisine yönelik genel-bir yükseltme değildir. Rolled Alloys'un kendine özgü-metal-kaynak dolgusu kılavuzu, her kombinasyona farklı bir dolgu ailesi atar ve bu tabloyu doğru şekilde belirlemek, korozyona-en dayanıklı ses veren seçeneği varsayılan olarak kullanmaktan daha önemlidir.
|
Alloy 20'ye katılarak: |
Önerilen dolgu maddesi |
AWS sınıflandırması |
|
Karbon çeliği*, 304L, 321, 347 |
Alaşım 82 tel veya Alaşım 182 kaplı elektrotlar |
ERNiCr-3 (GTAW/GMAW) veya ENiCrFe-3 (SMAW) |
|
316L, 317L veya Alaşım 625 |
Alaşım 625 tel |
ERNiCrMo-3 (GTAW/GMAW/SAW) veya ENiCrMo-3 (SMAW) |
|
Dubleks paslanmaz (2205/2507 tipi) |
Alaşım 59 tel |
ERNiCrMo-13 |
|
Diğer nikel alaşımları (C-276, C-22, Alaşım 59, Nikel 200) |
Alaşımlı C-276 veya C-22 tel |
ERNiCrMo-4 veya ERNiCrMo-10 |
|
Monel 400 |
Tamamen tatmin edici bir dolgu maddesi yok; mekanik bir bağlantı dikkate alınmalıdır |
ENiCrMo-3 (2.4621) kaplı elektrotlarla sınırlı başarı bildirildi |
*Karbon çeliği, nikel alaşımlı dolgu maddesiyle kaynak yapılmadan önce parlak metale kadar taşlanmalıdır -, haddelenmiş yüzey kabul edilemez ve tüm pas, sıcak-haddeleme tufal, yağ ve boya çıkarılmalıdır.
Kaynak: Haddelenmiş Alaşımlar Bülteni 205M, Bölüm IX-K, Farklı Metal Kaynaklar. Bülten, bu listenin öncelikle laboratuvar çalışmasından ziyade kaynak bilgisine dayandığını ve son seçimin, imalatçı tarafından yetkilendirilen kaynak prosedürleriyle son kullanıcı tarafından onaylanması gerektiğini belirtiyor.
Monel 400 serisini atlamak yerine dikkatlice okumaya değer: Haddelenmiş Alaşımlar, Monel'e mekanik bir bağlantının yüksek-nikelli bir dolgu metali kullanılarak yapılabileceğini, sonuçta ortaya çıkan kaynağın her iki baz metalin de klorür korozyon direncinden yoksun olacağını açıkça belirtir -, bu, kağıt üzerine bir dolgu önerisi yerine dürüst bir sınırlamadır. Alaşım 625 dolgu maddesi, 316L, 317L veya 625 ana metale - katılmak için gerçekten doğru çağrı - olduğunda, bu rolü kazanır çünkü daha yüksek molibden ve krom içeriği ve doğası gereği çatlamaya-dirençli katılaşma davranışı, eşleşen 320LR dolgunun evrensel bir alternatifi olduğu için değil, her iki baz metalin korozyon gereksinimlerine karşı kabul edilebilir performans gösteren bir kaynak kaplaması sağlar.
Belgelenmiş bir saha örneği: ERNiCrMo-3 ile alaşımlı 20 ila 316L boru kaynağı
Selangor, Malezya'daki bir rafineri alkilasyon ünitesinde yayınlanan bir vaka çalışması, pratikte tam olarak bu senaryoyu belgeliyor: GTAW kök pasosu için ERNiCrMo-3 ve SMAW doldurma ve kapak pasoları için ENiCrMo-3 kullanılarak ASTM B729 Alaşım 20 dikişsiz borunun Tip 316 dikişsiz boruya birleştirilmesi. Projenin kendi kontrolleri - ısı girişinin geçiş başına 20 kJ/cm'nin altında tutulması ve pasolar arası sıcaklığın 100 derecenin altında tutulması - aşağıda tartışılan genel Alaşım 20 kaynak limitlerini yakından takip ederek, bağlantının aynı alaşımdan veya farklı olmasından bağımsız olarak aynı disiplinin geçerli olduğunu doğrulayın.
Kaynak: "Örnek Olay: The Dissimilar Welding of Alloy 20", metalspiping.com, SINOPEC alkilasyon- ünitesi projesini belgeliyor.
Alaşım 20'ye Kaynak Yaparken Hangi Pasolar Arası Sıcaklığı Korumanız Gerekir?
GTAW, GMAW, SMAW ve tozaltı ark kaynağında pasolar arası sıcaklığı 100 derece (212 derece F) veya altında tutun. Rolled Alloys'un kendi üretim bülteni, bunu kapsadığı her ark kaynağı işlemi için tercih edilen maksimum değer olarak belirtmektedir; 150 derece (302 derece F), rutin bir izin olarak değil, yalnızca gerçekten sınırlanmamış bağlantılar için potansiyel olarak kabul edilebilir olarak belirtilmiştir -.
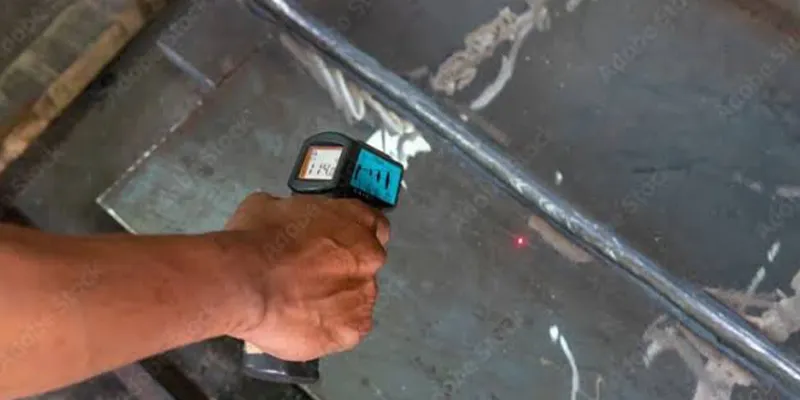
Mekanizma, dolgu kimyasını bu kadar önemli kılan mekanizmanın aynısıdır: Ayrışmayı bozacak ferrit mevcut olmadığından, önceki sıcak geçişin üstüne oturan sıcak kaynak boncuğu, fosfor, kükürt ve niyobyuma daha fazla zaman ve tane sınırlarına ayrılarak katılaşma çatlamasını başlatmak için daha yüksek bir-sıcaklık penceresi sağlar. Düşük pasolar arası sıcaklık, aslında, metalürjik tarafta düşük-artık dolgu maddesi kimyasının sağladığı aynı düzeltmenin termal yarısıdır -, hiçbiri diğerinin yerine geçmez.
|
İşlem |
Geçişler arası sıcaklık sınırı |
Notlar |
|
GTAW |
100 dereceye (212 derece F) eşit veya daha az tercih edilir |
150 derece yalnızca sınırlandırılmamış bağlantılar için kabul edilebilir |
|
GMAW |
100 dereceye (212 derece F) eşit veya daha az tercih edilir |
150 derece yalnızca sınırlandırılmamış bağlantılar için kabul edilebilir |
|
SMAW |
100 dereceye (212 derece F) eşit veya daha az tercih edilir |
150 derece yalnızca sınırlandırılmamış bağlantılar için kabul edilebilir |
|
TESTERE |
<100°C |
Kaynak bültende "tercih edilen" bir rakam değil, kesin bir sınır olarak belirtildi |
|
316L'den (ERNiCrMo-3) farklı bağlantı noktası, belgelenmiş saha projesi |
<100°C |
Genel Alaşım 20 sınırına uygundur; proje aynı zamanda ısı girdisini de düzenledi<20 kJ/cm |
Kaynak: Haddelenmiş Alaşımlar Bülteni 205M, Bölüm IX-B-2 (GMAW/SMAW) ve Bölüm IX-G-6 (SAW); metalspiping.com SINOPEC vaka çalışması.
Dürüst olmak gerekirse, Alloy 20 pasolar arası sıcaklık için uygulayıcıların-rapor ettiği resmi olmayan sayıların kaynak forumlarında ve ikincil kılavuzlarda daha geniş çapta değişiklik gösterdiğini - saha anekdotlarında 175-177 dereceye (kabaca 350 derece F) kadar yüksek rakamların göründüğünü ve belirtilmemiş bir ASME kaynağına atıfta bulunan bir çevrimiçi kaynak makalesinin 93 derece (200 derece F) verdiğini dürüstçe belirtmekte fayda var. Bu gevşek rakamların hiçbiri, bu alaşımın üretimi için mevcut en ayrıntılı, kod referanslı kaynak olan Rolled Alloys'un kendi üretici bülteninde yer almıyor.
Bir kaynak prosedürü spesifikasyonu (WPS), ayrı mühendislik gerekçeleri ve prosedür kalifikasyonu spesifik, gerçekten sınırlanmamış bir bağlantı için daha yüksek bir sayıyı desteklemediği sürece, daha sıkı, belgelenmiş 100 derece rakamına göre nitelendirilmelidir.
Pasolar Arası Sıcaklığın Yanında Isı Girişi Nasıl Kontrol Edilmeli?
Isı girişi, bağlantının her işleme izin verdiği ölçüde düşük tutulmalı, kaynak akımını - yükseltmek yerine ilerleme hızı ve bağlantı tasarımı aracılığıyla kontrol edilmelidir ve Haddelenmiş Alaşımlar, nikel dolgunun yavaş akışını telafi etmek için amperajı artırmanın etkisiz ve verimsiz olduğu açıktır.
KJ/mm cinsinden ısı girişi (voltaj × amper) ÷ (mm/saniye cinsinden hareket hızı × 1000) olarak hesaplanır. Bülten, SMAW için ısı girdisinin düz konumda 1,5 kJ/mm'nin altında olduğunu belirtirken, dikey konumda bazen gerekli olduğu kabul edilen 2 kJ/mm'ye kadardır.
Tozaltı ark kaynağı için ısı girişi yaklaşık 1,67 kJ/mm'nin (42,5 kJ/inç) altında kalmalıdır. Dört işlem arasında SAW, belirli bir amperaj, voltaj ve ilerleme hızı seti için en fazla ısıyı iş parçasına aktarır; Argon korumalı SMAW ve GMAW kabaca eşdeğerdir; GTAW, bağlantıya en az ısıyı uygulayabilir, bu da kök geçişlerinde tercih edilmesinin bir nedenidir.
Bültende iki özel kaynakçı alışkanlığının verimsiz olduğu belirtiliyor: nikel dolgunun akışkanlığını iyileştirmek için akımı yükseltmek (yardımcı olmuyor, sadece ısı katıyor) ve düz kiriş geçişleri yerine kordonu örmek (dokuma aşırı ısı yaratır ve kaynakların kötü olmasına neden olur). Aynı parametreler için Alaşım 20'de kaynak nüfuziyeti 316L'ye göre gerçekten daha düşüktür - doğru yanıt, bağlantıya daha fazla ark enerjisi itmek yerine bağlantı tasarımını ve tekniğini ayarlamaktır (daha açık eğim açıları, kontrollü kök aralığı).
Kaynak: Haddelenmiş Alaşımlar Bülteni 205M, Bölüm IX-B-1 (ısı girişi formülü), Bölüm IX-G-3 (SMAW ısı girişi), Bölüm IX-G-6 (SAW ısı girişi) ve Bölüm IX-L-4 (ısı girişi ve bozulma).
Sağlam Alaşım 20 Kaynağı İçin Diğer Hangi Proses Kontrolleri Önemlidir?
Dolgu maddesi seçimi ve termal kontrolün ötesinde, yalnızca görsel bir incelemeden geçmek yerine, bir Alaşım 20 kaynağının kullanım sırasında korozyon direncini koruyup korumadığını belirleyen bir dizi başka kontrol vardır.
Ön ısıtmayı atlayın. Haddelenmiş Alaşımlar, Alaşım 20'nin ön ısıtılmasını önermez; Kaynak bölgesinde nem yoğunlaşmasını önlemek için soğuk malzemenin yalnızca oda sıcaklığına (minimum 10 derece) ısıtılması gerekir.
GTAW/GMAW kök geçişleri için %100 kaynak- sınıfı argonla (%99,996 saflık) koruma ve geri-temizleme, destek gazı akışı yaklaşık 16,5-21 litre/dakika; %95 Ar/%5 O2 veya %75 Ar/%25 CO2 koruyucu gaz karışımlarını kullanmayın.
Alaşım 20 - üzerinde hiçbir zaman oksigaz (oksiasetilen) kaynağı veya karbon-ark havayla oyma işlemi kullanmayın; her ikisi de, doğrudan korozyon direncini azaltan karbon toplanması riskini taşır.
HAZ çatlamasına neden olabilecek bakır destek/soğutma çubuklarından kaynaklanan bakır kirliliğine karşı koruma sağlayın; Haddelenmiş Alaşımlar, bakır destek çubuklarının nikel- veya krom-kaplanmasını ve bakır-gösterge test kağıdıyla kirlenmenin kontrol edilmesini önerir.
Cürufları yalnızca paslanmaz tel fırçalarla temizleyin - asla karbon çelik tel fırçalarla temizleyin; bunlar, klorür-içeren serviste çukurlaşmayı başlatabilecek demir parçacıkları barındırır.
Kaynak sonrası-stabilizasyon/gerilim giderme-ısıl işlemi (480-540 derece) isteğe bağlıdır, zorunlu değildir - Alaşım 20 imalatları normalde-kaynaklı olarak hizmete sunulur ve 540 derecenin altındaki gerilim giderme sıcaklıkları için korozyon-direnç kaybı beklenmez.
Alaşım 20, ASME Bölüm IX P-Hayır. 45'dır ve ASME Bölüm VIII Bölüm 1 ve Bölüm III, 427 dereceye (800 derece F) kadar kaynaklı yapılarda kullanımını kapsar; Belirli bir sıcaklıkta izin verilen gerilim, eski bir bülten yerine mevcut Yönetmelik baskısından alınmalıdır.
Alaşım 20 Ana Metal ve Kaynak Dolgu Metallerine İlişkin Genel Özellikler
|
Öğe |
Şartname |
|
Adi metal - levha, levha, şerit |
ASTM B463 / A240; ASME SB-463 |
|
Adi metal - dikişsiz boru ve tüp |
ASTM B729; ASME SB-729 |
|
Ana metal - kaynaklı boru / kaynaklı boru |
ASTM B464 / B468; ASME SB-464 / SB-468 |
|
Adi metal - çubuk ve tel |
ASTM B473; ASME SB-473 |
|
Adi metal - dövme bağlantı parçaları, valfler, parçalar |
ASTM B462 / A182; ASME SB-462 / SA-182 |
|
Eşleşen çıplak dolgu teli (GTAW/GMAW) |
ER320LR, UNS N08022 - AWS A5.9 / ASME SFA-5.9 |
|
Eşleşen örtülü elektrot (SMAW) |
E320LR, UNS W88022 - AWS A5.4 / ASME SFA-5.4 |
|
316L/317L/625'e benzer-derz dolgusu |
ERNiCrMo-3, UNS N06625 (GTAW/GMAW) / ENiCrMo-3, UNS W86112 (SMAW) - AWS A5.14 / A5.11 |
|
Kaynak yeterliliği |
ASME Bölüm IX, P-Hayır. 45 |
|
Kötü-hizmet yeterliliği |
Uygun olduğu yerde NACE MR0175 / ISO 15156 |
Sıkça Sorulan Sorular
Q: Alaşım 20'yi kendisine kaynaklamak için ER320LR yerine ERNiCrMo-3 kullanabilir miyim?
A: Bu standart, kod-tarafından tanınan bir öneri değildir. ER320LR/E320LR, Alloy 20'nin sıcak-çatlama sorununu-çözmek ve aynı-alaşım bağlantıları için eşleşen dolgu maddesi olarak kalmak amacıyla özel olarak geliştirildi. Haddelenmiş Alaşımların kendi farklı-metal-kaynak kılavuzu, Alaşım 20 ila 316L, 317L veya Alaşım 625 baz metalini birleştirmek için özel olarak Alaşım 625 teli (ERNiCrMo-3) rezerve eder; Alaşım 20-Alaşım 20 kaynakları için değildir; Nitelikli bir prosedür ve son kullanıcı onayı olmadan bundan sapmak tavsiye edilmez.
Q: Alloy 20 neden düşük-nikelli paslanmaz çeliklerin kaynaklanmasını kolaylaştıran ferrit numarasını kullanamıyor?
A: Ferrit yalnızca kaynak metalinde kabaca %15-20% nikel içeriğinin altında oluşabilir. Alaşım 20, %32-38 oranında nikel içerir; bu, metalurjik olarak katılaşma sırasında ölçülebilir herhangi bir ferritin oluşmasına izin vermeyecek kadar yüksektir, bu nedenle ferritin 304L veya 316L gibi kalitelerde sağladığı çatlamaya dirençli mekanizma mevcut değildir.
Q: Alloy 20 için WPS'imde hangi geçiş sıcaklığı belirtmeliyim?
A: Haddelenmiş Alaşımların imalat bülteni, GTAW, GMAW ve SMAW genelinde tercih edilen sınır olarak maksimum 100 dereceyi (212 derece F) belirtirken, 150 derecenin (302 derece F) yalnızca gerçekten sınırlandırılmamış bağlantılar için potansiyel olarak kabul edilebilir olduğu belirtildi. Tozaltı ark kaynağı aynı kaynakta 100 derecenin altında daha katı ve niteliksiz bir sınıra tabi tutulur.
Q: Alaşım 20'nin kaynaklanması ön ısıtma gerektirir mi?
A: Hayır. Ön ısıtma önerilmez. İhtiyaç duyulan tek termal hazırlık, kaynak öncesinde bağlantı yerinde nem yoğunlaşmasını önlemek için soğuk malzemenin en az oda sıcaklığına (10 derece) ısıtılmasıdır.
Q: Alaşım 20 için kaynak sonrası ısıl işlem-gerekiyor mu?
A: Hayır. Alaşım 20 kaynaklı bağlantılar normalde-kaynaklı olarak hizmete alınır. 480{-540 derecede isteğe bağlı bir stres-giderme işlemi, ihtiyaç duyulduğunda karmaşık imalatlarda kaynak geriliminin kabaca %35-40'ını ortadan kaldırabilir ve 540 derecenin altında tutulan gerilim giderme sıcaklıkları için korozyon direncinde herhangi bir kayıp beklenmez.
Q: Alaşım 20'yi karbon çeliğine veya Monel 400'e kaynaklamak için hangi dolgu maddesi kullanılmalıdır?
A: Karbon çeliği (taşlanmış ila parlak metal, tufal, pas, yağ ve boya içermeyen) ile 304L, 321 ve 347 için Alaşım 82 tel veya Alaşım 182 kaplı elektrotlar önerilir. Monel 400 için hiçbir dolgu maddesi tamamen tatmin edici bir sonuç vermez - başarılı bir kaynak bile her iki baz metalin klorür korozyon direncinden yoksun olacağından mekanik bir bağlantı dikkate alınmalıdır.


